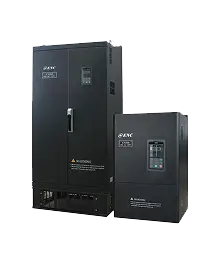
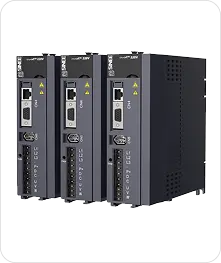
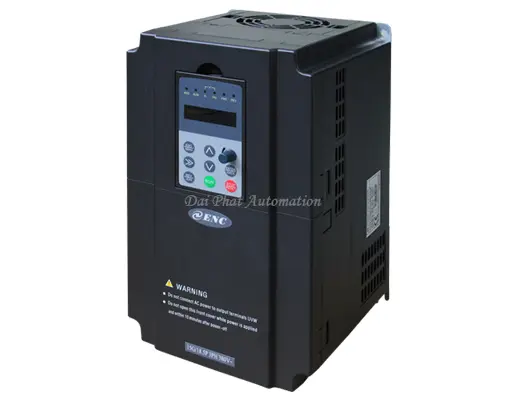
Biến tần EN607 điều khiển lực căng
Biến tần EN607 là giải pháp tự động hóa tối ưu cho việc kiểm soát lực căng trong dây chuyền sản xuất, giúp duy trì độ ổn định cao, đồng bộ hoá quá trình vận hành và nâng cao chất lượng thành phẩm. Bài viết giới thiệu tính năng, ứng dụng và lợi ích thực tiễn của thiết bị.
- Mã sản phẩm:
- Biến tần EN607
- Thương hiệu:
- ENC
Giá: Liên hệ


Biến tần EN607 là giải pháp tự động hóa tối ưu cho việc kiểm soát lực căng trong dây chuyền sản xuất, giúp duy trì độ ổn định cao, đồng bộ hoá quá trình vận hành và nâng cao chất lượng thành phẩm.
Đặc điểm kỹ thuật nổi bật của biến tần EN607
Kiến trúc phần cứng
Thiết bị được thiết kế theo mô-đun, gồm bo mạch điều khiển trung tâm, mạch nguồn công suất và các khối mở rộng I/O. Kiến trúc này cho phép nâng cấp linh hoạt, thay thế nhanh chóng khi cần mở rộng chức năng hoặc thay đổi cấu hình dây chuyền.
Trong cấu hình chuẩn, bo mạch điều khiển tích hợp bộ vi xử lý 32‑bit, bộ nhớ flash 8 MB và RAM 256 KB, đáp ứng yêu cầu tính toán thời gian thực cho các thuật toán điều khiển lực căng.
Dải tần số và công suất
Biến tần hỗ trợ dải tần số đầu ra từ 0,5 Hz đến 500 Hz, phù hợp với hầu hết các loại motor servo và motor bước trong ngành công nghiệp. Công suất danh định từ 0,75 kW đến 22 kW, cho phép áp dụng trên các dây chuyền từ quy mô vừa đến lớn.
Khả năng điều chỉnh tần số mịn (độ phân giải 0,01 Hz) giúp duy trì lực căng trong khoảng sai số dưới 0,2 % so với giá trị đặt, đáp ứng tiêu chuẩn chất lượng nghiêm ngặt.
Giao diện kết nối
Thiết bị cung cấp các cổng giao tiếp công nghiệp tiêu chuẩn: RS‑485 (Modbus RTU), Ethernet/IP, Profibus DP và CAN‑open. Ngoài ra, các cổng I/O số và analog (4‑20 mA, 0‑10 V) cho phép tích hợp trực tiếp với cảm biến lực và hệ thống SCADA.
Với tính năng cấu hình qua phần mềm GUI trên PC, người vận hành có thể thiết lập thông số, giám sát trạng thái và cập nhật firmware mà không cần dừng dây chuyền.
Nguyên lý hoạt động và cách điều khiển lực căng
Thuật toán điều khiển
Biến tần EN607 áp dụng thuật toán PID kết hợp điều chỉnh mô hình dựa trên mô phỏng động lực học của vật liệu. Thuật toán tự động bù đắp các biến động tải, duy trì lực căng ổn định ngay cả khi tốc độ dây chuyền thay đổi đột ngột.
Trong một số ứng dụng yêu cầu độ chính xác cao, người dùng có thể kích hoạt chế độ Adaptive Control, hệ thống sẽ học và tối ưu hoá các tham số PID dựa trên dữ liệu thực tế thu thập được.
Cảm biến lực căng tích hợp
Thiết bị được trang bị cổng nhập cho cảm biến lực căng dạng strain‑gauge hoặc load cell, hỗ trợ độ phân giải 0,01 N và tốc độ lấy mẫu lên tới 5 kHz. Khi cảm biến gửi tín hiệu, bộ điều khiển nội bộ so sánh với giá trị mục tiêu và điều chỉnh tần số motor ngay lập tức.
Với tính năng lọc nhiễu kỹ thuật số, tín hiệu cảm biến được làm sạch, giảm thiểu ảnh hưởng của rung động và nhiễu điện, nâng cao độ tin cậy của quá trình điều khiển.
Chế độ vận hành đa dạng
Biến tần cung cấp ba chế độ chính: Constant Tension (độ căng cố định), Ramp‑Up/Down (tăng/giảm tốc độ mượt mà) và Manual Override (điều khiển thủ công). Người vận hành có thể chuyển đổi chế độ ngay trong giao diện mà không cần dừng máy.
Chế độ Constant Tension là lựa chọn phổ biến nhất cho dây chuyền kéo dải băng hoặc cuộn thép, vì nó tự động duy trì lực căng ở mức đã thiết lập bất kể tải thay đổi.
Ứng dụng thực tiễn trong các dây chuyền công nghiệp
Sản xuất thép và dây cáp
Trong nhà máy sản xuất thép, biến tần EN607 được lắp đặt trên các máy kéo cuộn để duy trì độ căng đồng đều khi thép được cuộn lại. Nhờ kiểm soát lực căng chính xác, độ dày cuộn giảm thiểu sai số, giảm tỷ lệ lỗi sản phẩm.
Đối với dây cáp, việc duy trì lực căng ổn định giúp tránh hiện tượng lỏng hoặc căng quá mức, giảm nguy cơ gãy dây trong quá trình dệt và gia công.
Máy cuộn và dải băng
Trong các dây chuyền dải băng nhựa hoặc giấy, biến tần điều khiển lực căng đảm bảo băng luôn căng đúng mức, tránh hiện tượng nhăn, lệch hoặc rách. Điều này giúp tăng tốc độ vận hành lên tới 30 % mà không ảnh hưởng tới chất lượng bề mặt.
Máy cuộn tự động sử dụng biến tần để đồng bộ tốc độ quay của motor với tốc độ di chuyển của dải, giảm thiểu hiện tượng trượt và hao mòn trục cuộn.
Hệ thống đóng gói tự động
Trong dây chuyền đóng gói, lực căng được dùng để kéo màng bọc hoặc dây buộc quanh sản phẩm. Biến tần duy trì lực căng ổn định, giúp màng bọc không bị chồng lớp quá dày hoặc quá mỏng, đảm bảo tính thẩm mỹ và độ bền của bao bì.
Nhờ tính năng ghi lại lịch sử lực căng, hệ thống có thể phân tích nguyên nhân gây ra lỗi bao bì và đưa ra biện pháp cải thiện ngay lập tức.
Lợi ích khi triển khai biến tần EN607
Ổn định lực căng
Thiết bị duy trì lực căng trong khoảng sai số ±0,2 % ngay cả khi tải thay đổi đột ngột, giảm thiểu hiện tượng lỏng hoặc căng quá mức, từ đó nâng cao độ đồng nhất của sản phẩm.
Tối ưu năng suất
Với khả năng điều chỉnh tốc độ mượt mà và đồng bộ hoá các trục trong dây chuyền, thời gian dừng máy giảm xuống dưới 5 giây cho mỗi lần thay đổi chế độ, giúp tăng năng suất lên tới 15 % so với hệ thống truyền thống.
Giảm chi phí bảo trì
Kiểm soát lực căng chính xác kéo dài tuổi thọ của motor và dây curoa, giảm tần suất thay thế linh kiện. Hệ thống cảnh báo lỗi sớm qua giao diện SCADA giúp lên kế hoạch bảo trì dự phòng, tránh gián đoạn sản xuất.
Hướng dẫn lựa chọn, lắp đặt và bảo trì
Tiêu chí lựa chọn
Đối với mỗi dây chuyền, cần xác định công suất motor, dải tần số yêu cầu và loại cảm biến lực căng phù hợp. Ngoài ra, xem xét khả năng tích hợp giao thức truyền thông hiện có (Modbus, Ethernet/IP) để giảm chi phí cáp nối.
Chọn model có số kênh I/O đủ cho các cảm biến phụ trợ (nhiệt độ, áp suất) nếu dây chuyền yêu cầu giám sát đa thông số.
Quy trình lắp đặt
1. Kiểm tra nguồn điện và môi trường (nhiệt độ, độ ẩm) đáp ứng tiêu chuẩn IEC 60730.
2. Gắn bo mạch nguồn vào khung máy, kết nối motor qua cáp ba pha, đảm bảo dây cáp chịu tải đủ lớn.
3. Lắp cảm biến lực căng tại vị trí đo, cài đặt độ dài dây dẫn sao cho không bị kéo căng quá mức.
4. Kết nối các cổng giao tiếp với PLC hoặc hệ thống SCADA, cấu hình địa chỉ mạng và tham số truyền thông.
Sau khi hoàn thành, thực hiện kiểm tra điện áp, dòng khởi động và chạy thử ở tốc độ thấp để xác nhận phản hồi của cảm biến.
Kiểm tra và bảo dưỡng định kỳ
Kiểm tra các điểm sau mỗi 3 tháng:
- Độ chặt của các kết nối điện.
- Độ sạch của tản nhiệt và quạt.
- Độ chính xác của cảm biến lực căng (so sánh với thiết bị chuẩn).
Đối với môi trường bụi bẩn, nên thực hiện vệ sinh bề mặt bo mạch và thay bộ lọc không khí mỗi 6 tháng. Ghi lại mọi sự cố và thời gian phản hồi trong nhật ký bảo trì để hỗ trợ phân tích xu hướng.
Thông số kỹ thuật biến tần EN607
Thông số | Thông tin |
|---|---|
Model | EN607 |
Dòng sản phẩm | Biến tần điều khiển lực căng |
Chức năng ứng dụng | Điều khiển lực căng vật liệu |
Đối tượng điều khiển | Động cơ điện trong hệ thống truyền động |
Ứng dụng | Máy cuộn, nhả cuộn và dây chuyền gia công vật liệu |
Điện áp đầu vào | Theo catalogue của nhà sản xuất |
Công suất định mức | Theo model và cấu hình thực tế |
Tần số đầu ra | Theo thông số kỹ thuật của nhà sản xuất |
Phương thức điều khiển lực căng | Cần xác nhận theo tài liệu EN607 |
Ngõ vào/ra điều khiển | Cần xác nhận theo tài liệu EN607 |
Cấp bảo vệ | Cần xác nhận theo nhãn sản phẩm |
Thương hiệu | Xác nhận theo nhãn và catalogue |
Bảo hành | Theo chính sách của nhà cung cấp |
Lưu ý: Bảng thông số trên là thông tin nhận diện và định hướng ứng dụng, chưa thay thế thông số kỹ thuật chính thức. Vui lòng cập nhật các giá trị định mức sau khi có catalogue hoặc tem thông số của sản phẩm EN607.
Ứng dụng của biến tần EN607 điều khiển lực căng
Biến tần EN607 được định hướng cho các hệ thống truyền động cần kiểm soát lực căng vật liệu trong quá trình sản xuất. Việc lựa chọn và tích hợp thiết bị cần dựa trên đặc tính của dây chuyền, yêu cầu điều khiển và khả năng tương thích của hệ thống.
1. Máy cuộn và nhả cuộn
Trong các hệ thống cuộn hoặc nhả cuộn, lực căng cần được duy trì phù hợp để hạn chế tình trạng vật liệu bị chùng hoặc chịu lực quá mức. Giải pháp điều khiển truyền động phù hợp giúp hệ thống hoạt động ổn định hơn trong quá trình thu và cấp vật liệu.
2. Dây chuyền sản xuất bao bì
Các dây chuyền gia công màng nhựa, vật liệu bao bì và cuộn vật liệu liên tục thường cần kiểm soát tốc độ truyền động giữa các công đoạn. Hệ thống biến tần điều khiển lực căng có thể được xem xét nhằm đáp ứng yêu cầu vận hành của dây chuyền.
3. Ngành giấy và gia công vật liệu dạng cuộn
Trong quá trình xử lý giấy, màng và các vật liệu dạng cuộn, lực căng không phù hợp có thể ảnh hưởng đến độ phẳng và chất lượng sản phẩm. Việc thiết kế hệ thống điều khiển phù hợp giúp cải thiện khả năng kiểm soát quá trình sản xuất.
4. Hệ thống truyền động công nghiệp
Thiết bị có thể được xem xét trong các hệ thống cần phối hợp tốc độ giữa nhiều trục truyền động. Phương án đấu nối và điều khiển cần được xác định dựa trên chức năng thực tế của biến tần, cảm biến sử dụng và yêu cầu công nghệ.
Giải pháp từ Tự Động Hóa Đại Phát
Tự Động Hóa Đại Phát hỗ trợ tư vấn lựa chọn thiết bị tự động hóa và biến tần theo yêu cầu ứng dụng. Khi lựa chọn EN607, khách hàng nên cung cấp thông tin động cơ, sơ đồ dây chuyền, loại vật liệu và phương pháp điều khiển hiện có để được tư vấn cấu hình phù hợp.
Bản vẽ kỹ thuật của sản phẩm được cập nhật tại trang Tài liệu.
Đến trang Tài liệuChính sách bảo hành biến tần EN607 điều khiển lực căng
Biến tần EN607 điều khiển lực căng được áp dụng chính sách bảo hành theo điều kiện của Tự Động Hóa Đại Phát và nhà sản xuất hoặc nhà cung cấp tương ứng.
Phạm vi bảo hành: Các lỗi kỹ thuật của sản phẩm được xác định thuộc phạm vi bảo hành.
Điều kiện bảo hành: Sản phẩm cần có thông tin mua hàng và đáp ứng các điều kiện bảo hành áp dụng.
Trường hợp không áp dụng: Các hư hỏng do đấu nối sai, sử dụng không đúng hướng dẫn, tác động bên ngoài hoặc tự ý sửa chữa có thể không thuộc phạm vi bảo hành.
Tiếp nhận hỗ trợ: Khách hàng cung cấp model, thông tin mua hàng và mô tả tình trạng thiết bị để được hướng dẫn kiểm tra.
Thời hạn bảo hành và phương án xử lý cụ thể được xác nhận theo chính sách áp dụng tại thời điểm mua hàng. Vui lòng liên hệ Tự Động Hóa Đại Phát để được hỗ trợ.
